Artykuł sponsorowany
Tolerancje wymiarowe wycinanych detali — kiedy dokładność zaczyna decydować o montażu
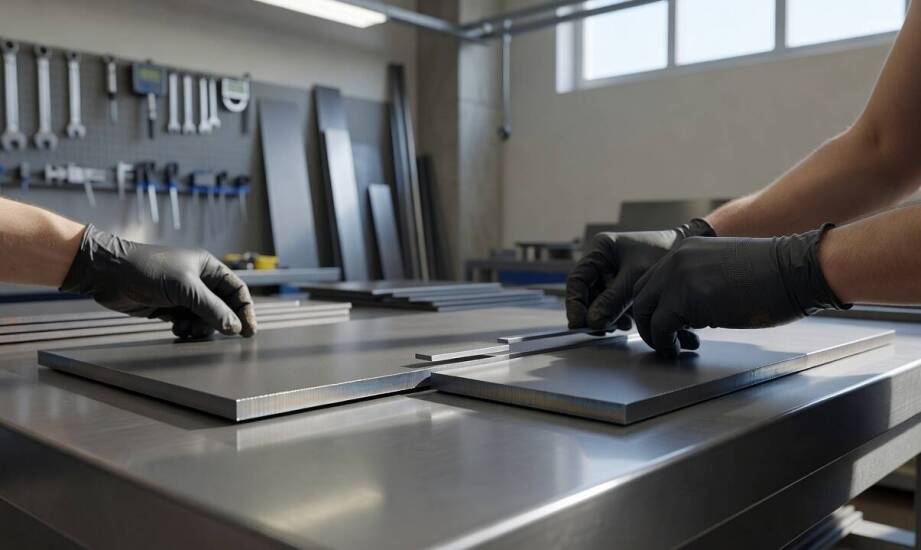
Projektant przygotowuje rysunek detalu, uwzględniając otwory na śruby o średnicy nominalnej 12 milimetrów. Na ekranie komputera wszystkie elementy pasują do siebie bez najmniejszego oporu. Sytuacja zmienia się diametralnie na hali produkcyjnej, gdy podczas montażu stalowa rama nie wchodzi na swoje miejsce, ponieważ rzeczywiste wycięcia okazały się o ułamek milimetra za małe. Inny przypadek to zbyt luźne pasowanie, które po złożeniu całości powoduje niepożądane drgania w gotowej konstrukcji. Takie problemy wynikają bezpośrednio z niedopasowania założeń teoretycznych do rzeczywistych warunków pracy maszyn. Różnice między środowiskiem oprogramowania a fizycznym materiałem wymuszają precyzyjne określenie dopuszczalnych odchyłek już na etapie planowania.
Przeczytaj również: Odbiór pelletu w wielkopolskim zakładzie — co ustalić przed dostawą z daleka
Różnice między wymiarem teoretycznym a rzeczywistym dopasowaniem
Wymiar nominalny to wyłącznie wartość kierunkowa zapisana na rysunku technicznym. Stanowi on punkt wyjścia dla operatora maszyny. Tolerancja wykonania określa z kolei górną i dolną granicę dopuszczalnego odchylenia od tej wartości. Luz montażowy to natomiast celowo zaplanowana szczelina między łączonymi elementami, która musi kompensować sumę odchyłek wszystkich współpracujących części. Nieporozumienia na linii projekt-produkcja pojawiają się zazwyczaj w momencie, gdy dokumentacja zakłada bardzo rygorystyczne przedziały bez sprawdzenia możliwości parku maszynowego.
Przeczytaj również: W jaki sposób nadruk na opakowania wpływa na postrzeganie produktu przez klienta?
Elementy wymagające ciasnego dopasowania to przede wszystkim otwory na śruby nośne w ciężkich konstrukcjach stalowych oraz powierzchnie współpracujące w mechanizmach ruchomych. Odchyłki wymiarowe z reguły muszą zamykać się tam w rygorystycznych granicach. Części te wymagają dużej powtarzalności, aby zapobiec późniejszemu ścinaniu trzpieni. W miejscach mniej krytycznych, takich jak krawędziowe maskownice czy wielkogabarytowe ramy nośne, dopuszcza się znacznie szerszy zakres tolerancji. Nałożone później spoiny spawalnicze lub dodatkowe okucia mechaniczne naturalnie kompensują powstałe różnice. Proces spawania wprowadza dodatkowe odkształcenia termiczne, dlatego zachowanie odpowiedniego luzu ułatwia pracę monterowi i zapobiega kumulacji naprężeń.
Przeczytaj również: Jakie są zasady dotyczące alimentów po rozwodzie w Krapkowicach?
Technologiczne granice precyzji podczas obróbki materiału
Fizyczne właściwości arkusza bezpośrednio wpływają na osiągalną dokładność kształtu. Osiągane tolerancje zależą od rodzaju obrabianego stopu, wybranej technologii, geometrii samego detalu oraz parametrów konkretnego urządzenia. Standardowy zakres odchyłek przy nowoczesnych systemach cięcia wynosi zazwyczaj około ±0,127 do ±0,254 milimetra. Stabilność termiczna materiału odgrywa tu kluczową rolę. Stal nierdzewna zachowuje nadane wymiary znacznie lepiej niż cienkie blachy aluminiowe, które pod wpływem temperatury łatwiej ulegają trwałym odkształceniom.
Wielkość strefy wpływu ciepła różni się w zależności od użytej wiązki i specyfiki ciętego metalu. Generowana wysoka temperatura powoduje powstawanie lokalnych naprężeń, co przy grubszych przekrojach może skutkować wypaczeniem zewnętrznych krawędzi. Dalsze procesy wykończeniowe również modyfikują ostateczny obrys elementu. Śrutowanie służy wyłącznie do inwazyjnego oczyszczenia powierzchni i odpowiedniego przygotowania jej do dalszych prac. Dopiero późniejsze lakierowanie proszkowe nakłada na detal dodatkową warstwę farby o grubości od 60 do 120 mikrometrów. Ten narzut materiałowy trzeba uwzględnić przy projektowaniu otworów montażowych, aby uniknąć problemów z gwintowaniem lub wciskaniem sworzni.
Odpowiednie zaplanowanie cyklu obróbki pozwala uniknąć kosztownych poprawek ręcznych. Zakład ZUMEC realizuje projekty obejmujące precyzyjną obróbkę CNC, czyszczenie strumieniowo-ścierne oraz nakładanie powłok ochronnych we własnej lakierni proszkowej. Decydując się na laserowe cięcie blach w Brzesku lub okolicznych miejscowościach, firmy zyskują możliwość szybszego zintegrowania dostaw z własną linią montażową. Zbyt rygorystyczne wymagania wymiarowe przy grubym arkuszu zmuszają operatorów do powolnego korygowania krawędzi, podczas gdy zbyt luźne założenia widocznie obniżają sztywność całej konstrukcji po skręceniu.
Definiowanie wymagań jakościowych dla części metalowych wymaga szerszego spojrzenia na cały cykl produkcyjny. Właściwie dobrana tolerancja wynika bezpośrednio z funkcji mechanicznej detalu, sposobu jego łączenia z innymi podzespołami oraz zaplanowanej obróbki końcowej. Dążenie do uzyskania jak najmniejszych odchyłek za wszelką cenę podnosi koszty wytworzenia i wydłuża czas realizacji zamówienia. Świadome operowanie luzem montażowym zapewnia natomiast płynny przebieg prac na stanowisku ślusarskim, zachowując przy tym pełną wytrzymałość gotowego produktu.
Kategorie artykułów
Polecane artykuły

Skład opału: jakie normy muszą spełniać materiały opałowe?
Wybór odpowiedniego materiału opałowego jest kluczowy dla efektywności energetycznej oraz ochrony środowiska. Na rynku dostępne są różnorodne rodzaje opału, takie jak węgiel kamienny, węgiel brunatny, ekogroszek, drewno opałowe, koks, miał, brykiet drzewny i pellety. Każdy z nich ma swoje właściwośc

Najważniejsze cechy siłowych gniazd, które warto uwzględnić przy zakupie
Wybór odpowiednich gniazd siłowych ma istotne znaczenie dla bezpieczeństwa i efektywności użytkowania urządzeń elektrycznych. Niewłaściwe rozwiązania mogą prowadzić do awarii, uszkodzeń sprzętu czy nawet zagrożeń dla zdrowia i życia użytkowników. Dlatego warto zwrócić uwagę na różne aspekty przy zak